
全国咨询热线
全国咨询热线
压铸机炉用电炉丝
压铸机配套的熔炉是压铸生产线上能耗最大、工作环境最严苛的设备之一,而决定熔炉加热效率与使用寿命的核心部件,正是电炉丝。电炉丝长期处于高温、氧化、热胀冷缩频繁交替的工况中,一旦选型不当或质量不佳,轻则加热缓慢、能耗攀升,重则频繁断丝停产,直接影响压铸件的交付周期。因此,为压铸机炉选择一款性能稳定、寿命持久的电炉丝,是每一家压铸企业都不容忽视的技术课题。
目前压铸机熔炉常用的加热元件以铁铬铝合金电炉丝和镍铬合金电炉丝两大类为主。铁铬铝电炉丝使用温度可达1200℃至1400℃,电阻率高、抗氧化性能突出,且不含镍,成本相对经济,适合熔铝炉、保温炉等大多数压铸配套场景;镍铬电炉丝则具备良好的塑性加工性能,高温强度高,长期使用后不易脆断,绕制复杂形状时更不易开裂,在对可靠性要求极高的连续生产线上更受青睐。除材质外,电阻带与电阻丝的截面形式也会影响加热效果:电阻带散热面积大、升温快,适合需要快速熔化的炉膛;电阻丝绕制成螺旋状后安装灵活,便于在辐射管、炉底、炉墙等不同位置布置。压铸机炉中常见的辐射管加热方式,将电炉丝置于金属或陶瓷管内,实现加热元件与炉膛气氛的隔离,既能避免铝液飞溅直接损伤炉丝,又便于整体更换维护,近年来在大型压铸车间应用越来越广泛。
选型时需要重点考量几个参数。首先是表面负荷的匹配,压铸机熔炉通常要求较快熔化速度,表面负荷偏高可以缩短熔化时间,但负荷过高会导致炉丝局部过热、加速氧化脱落;一般熔铝炉电炉丝表面负荷建议控制在1.2至1.8W/cm²之间,具体数值需结合炉膛结构、保温层厚度与通风条件综合确定。其次是合金成分的纯净度,微量杂质元素会显著降低高温下的抗氧化能力,优质电炉丝必须采用精炼合金坯料轧制拉拔,确保成分均匀、组织致密。再次是直径与螺距,炉丝直径过细寿命短,过粗则绕制困难、热惯性大,螺旋螺距过密会因圈与圈之间热辐射叠加造成局部过烧,通常要求螺距不小于炉丝直径的2.5倍。最后还要考虑热膨胀预留,铁铬铝合金在高温下膨胀明显,安装时若固定过紧或走向布置不当,反复的膨胀收缩应力极易在弯折处引发断裂。
在实际生产中,因电炉丝问题导致停产的案例并不少见。江苏某压铸企业曾反映其两台熔铝炉电炉丝频繁烧断,平均寿命不足四个月,且断丝位置集中出现在引出棒焊接处和螺旋弯折点。经现场分析,问题根源有三:一是原用炉丝表面负荷设计过高,接近2.3W/cm²;二是安装时引出棒与炉丝焊接工艺粗糙,焊缝存在气孔形成局部薄弱点;三是炉丝未留足膨胀余量,长期应力集中导致弯折处晶界脆化。针对这一情况,技术人员重新核算了炉膛热负荷,将表面负荷下调至1.5W/cm²,改用直径略粗的康溙尔0Cr21Al6Nb电炉丝,并将焊接方式改为氩弧焊加过渡接头处理,同时优化了搁丝砖的排布间距。改造后炉丝连续使用超过十一个月未出现断丝,熔化时间还因电阻带搭配设计缩短了约8%,仅停炉损失一项每年即可挽回数十万元。这个案例充分说明,压铸机炉用电炉丝不是简单的“买一根丝换上去”,而是需要材质、设计、安装、工艺系统性匹配的工程问题。
另一个值得借鉴的案例来自广东一家汽车零部件压铸厂。该厂使用辐射管加热式熔炉,原先采购的辐射管内电炉丝在高温下与管壁接触,局部短路打火,辐射管寿命极短。后来改用康溙尔定制的螺旋定位式电炉丝组件,在炉丝螺旋内加装高温陶瓷定位珠,保证炉丝居中悬浮于管内,热量均匀辐射到管壁,辐射管寿命提升了近一倍,炉温均匀性也明显改善,压铸件的冷隔缺陷率随之下降。可见,一家专业的电炉丝厂家能提供的不只是产品本身,更是结合炉型结构的整体加热解决方案。
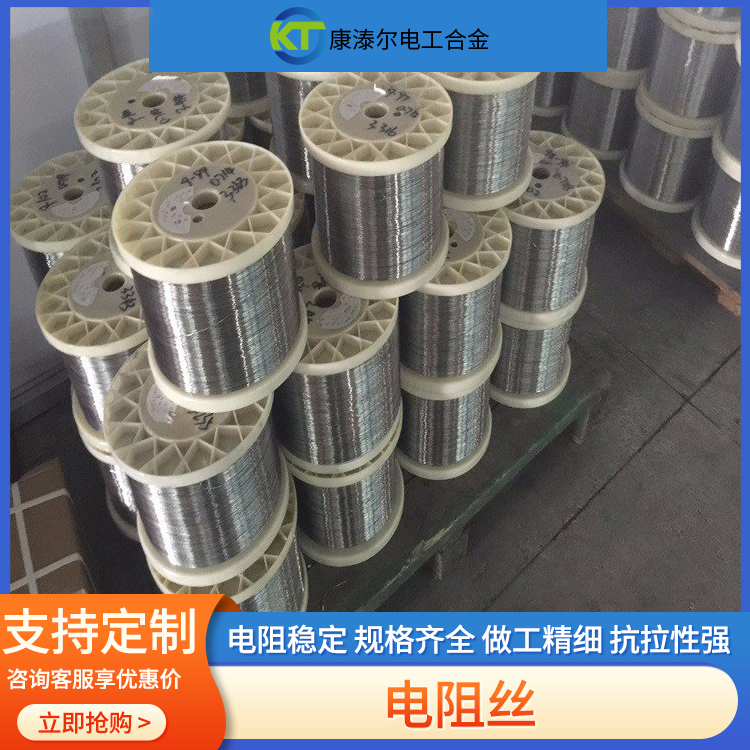
泰兴市康溙尔电工合金有限公司正是这样一家深耕电热合金领域多年的专业制造企业。公司主营电炉丝、电阻带、电热丝、电阻丝、辐射管等系列电热元件产品,材质覆盖铁铬铝、镍铬、镍铬铁等主流合金牌号,规格齐全,可按客户炉型定制直径0.2mm至10mm、各种截面形状的丝带材产品。依托江苏泰兴成熟的有色金属加工产业基础,康溙尔建立了从合金熔炼、热轧、拉丝、退火到绕制成型的完整生产链条,关键工序均在厂内闭环完成,成分可追溯、性能可检测,每批产品出厂前均经过电阻率、抗拉强度、延伸率及金相检验,从源头保证品质稳定。
在服务层面,康溙尔坚持“选型有指导、安装有方案、售后有响应”的原则。针对压铸机熔炉客户,公司技术团队可根据炉膛尺寸、熔化能力、升温曲线等参数免费提供表面负荷计算与绕制图纸;对于辐射管、炉底板等特殊加热结构,可提供定制化组件并协助现场安装调试;产品在质保期内出现非人为质量问题,公司承诺快速补发或换货,最大限度减少客户停产损失。凭借稳定的品质与务实的服务,康溙尔电热产品已服务于压铸、热处理、玻璃、陶瓷、家电、机械装备等众多行业客户,并远销海外市场。选择康溙尔,选择的不只是一根经久耐用的电炉丝,更是一位懂炉子、懂工艺、懂成本的技术伙伴。如果您正在为压铸机熔炉的加热元件选型、寿命短、能耗高等问题困扰,欢迎随时联系泰兴市康溙尔电工合金有限公司,我们的技术工程师将为您量身定制高性价比的加热解决方案。
FAQ:压铸机炉用电炉丝常见问题解答
问1:压铸机熔铝炉应选择铁铬铝电炉丝还是镍铬电炉丝?
答:两者各有优势。铁铬铝电炉丝(如0Cr21Al6、0Cr21Al6Nb)使用温度高、电阻率大、价格经济,是熔铝炉应用最广的选择;镍铬电炉丝(如Cr20Ni80)高温塑性好、不易脆断,适合频繁开停炉或需要复杂绕制成型的场合。若预算允许且追求长寿命,含稀土或铌元素的高性能铁铬铝是较优方案,具体可由康溙尔技术人员根据炉况推荐。
问2:电炉丝总是断丝,是质量问题还是使用问题?
答:断丝通常由多重因素叠加造成,需系统排查:一是表面负荷设计过高导致局部过烧;二是合金材质不纯、晶粒粗大,高温脆化加剧;三是安装应力集中,如固定过紧、弯折半径过小;四是炉内气氛异常,如铝液渗漏接触炉丝、保温材料含腐蚀性成分。建议提供断丝样品及工况信息,康溙尔可协助免费分析断丝原因。
问3:压铸机炉用电炉丝的合理使用寿命是多久?
答:在选型合理、工况正常的前提下,铁铬铝电炉丝在熔铝炉中的使用寿命一般为8至18个月,镍铬电炉丝可达12至24个月。若寿命明显短于此范围,多半存在设计或使用环节的问题,应及时排查。
问4:电炉丝烧断后能否焊接修复继续使用?
答:可以修复,但需谨慎。铁铬铝合金焊接时高温区会变脆,必须采用专用焊材并快速冷却,焊后焊点区域性能会低于母材,仅适合应急使用。对于压铸连续生产线,建议直接更换新炉丝,避免二次停产风险。
问5:康溙尔能否按非标规格定制电炉丝和辐射管?
答:可以。康溙尔支持按客户图纸或炉型参数定制各种直径、螺距、截面形状的电炉丝、电阻带及辐射管组件,起订量灵活,交货周期一般为3至15天,特殊定制项目可与技术部确认排产计划。
问6:如何判断电炉丝需要更换了?
答:出现以下信号时应考虑更换:熔化时间明显延长、炉温升不到设定值(
立即获取电热合金定制方案
康溙尔

微信二维码
微信号:15052393666版权所有 © 2020-2026 泰兴市康溙尔电工合金有限公司 备案号:苏ICP备16067611号-1